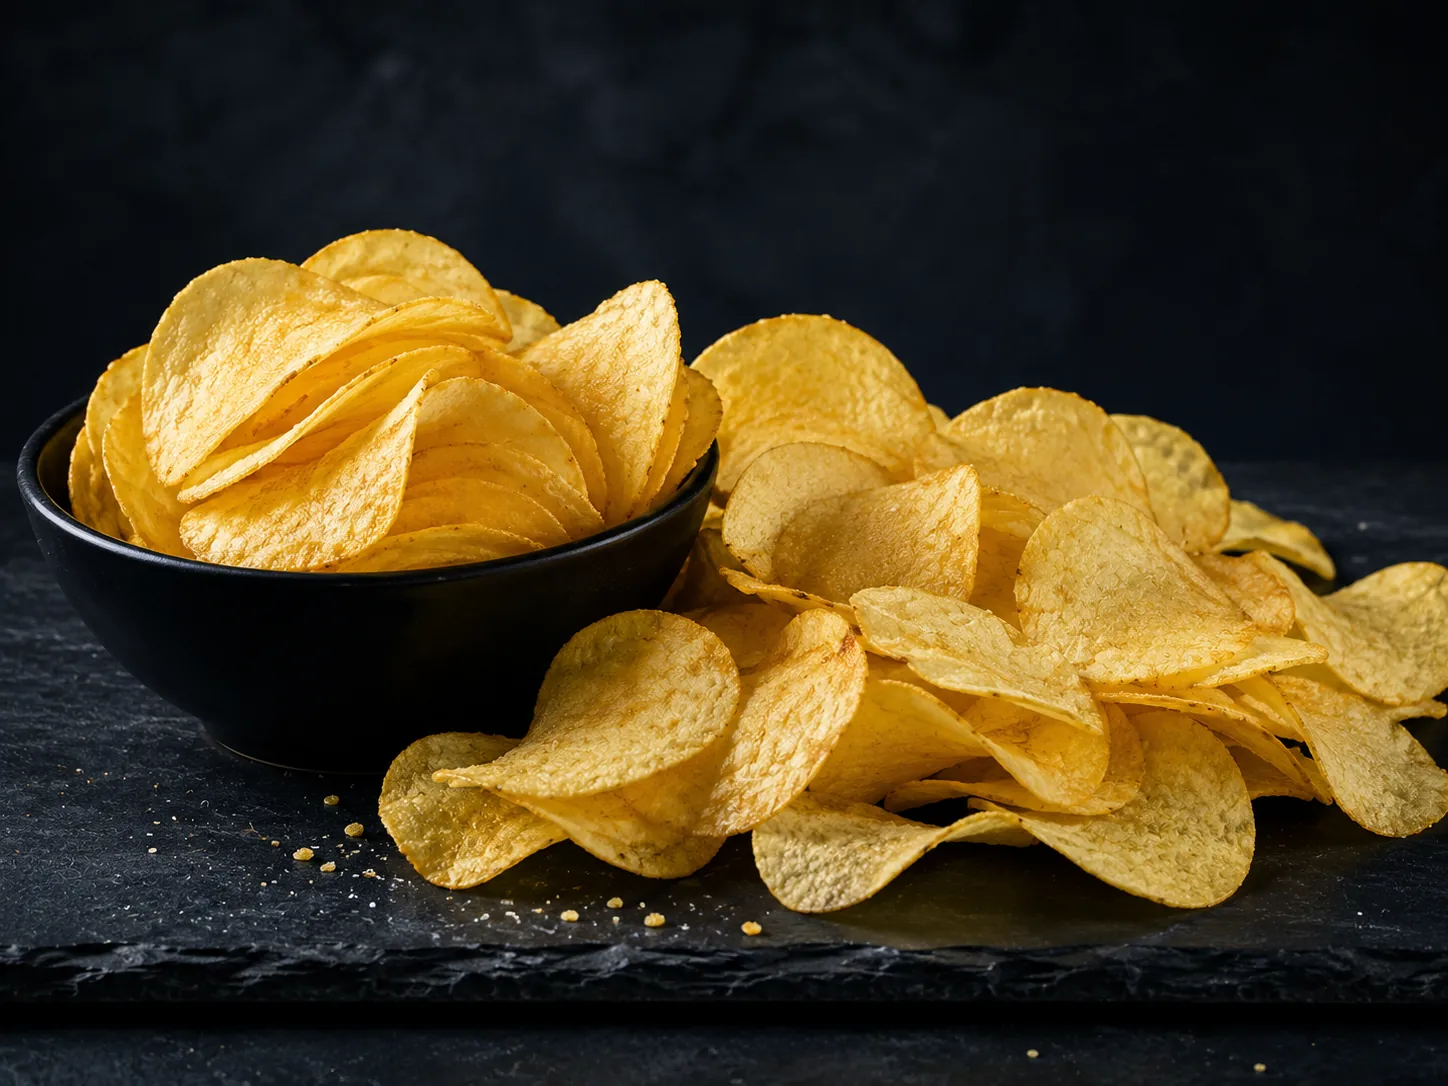
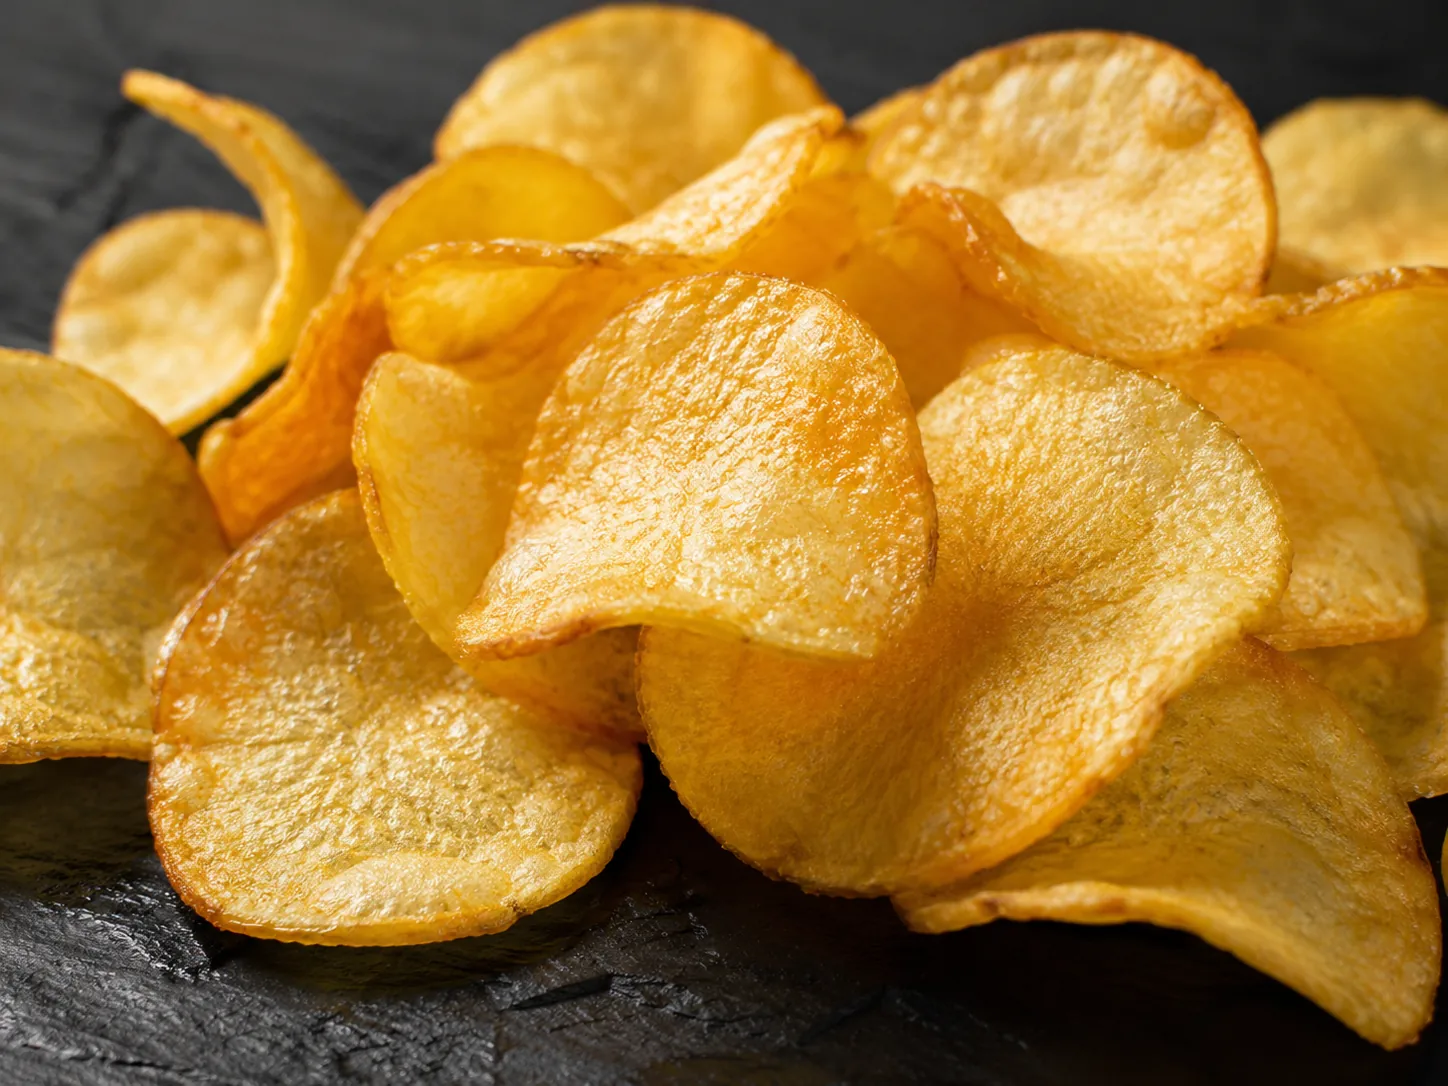
Application chips reconstituées

Flocons de pomme de terre pour chips reconstituées

Pour des chips laminées, formées ou empilables, le choix de matière première ne doit pas se limiter au prix des flocons. Les solides de pomme de terre, la fonction des amidons et les conditions réelles de friture doivent fonctionner comme un ensemble. Cette page aide les équipes achats, R&D et production à évaluer les flocons de pomme de terre de qualité alimentaire, l’amidon natif, l’amidon modifié et, lorsque cela apporte une valeur réelle, les granulés de pomme de terre en fonction du comportement de pâte, de la couleur de friture, du croustillant, de la casse, de la prise d’huile et du rendement vendable.

Pour les acheteurs qui recherchent des flocons pour chips reconstituées, des flocons à faible teneur en sucres réducteurs, un fournisseur vrac ou un fabricant de flocons, il est préférable de définir d’abord la chip cible et les conditions de ligne. L’approbation d’un grade commercial doit associer données analytiques et essai industriel représentatif.

Faibles sucres réducteursAptitude au laminageCouleur de fritureChoix de l’amidon de pomme de terreÉchantillon et essai ligne
Flocons de pomme de terre pour chips reconstituées - laminage de la pâte et ligne de friture des chips

Commencez par les problèmes que le système d’ingrédients doit réellement résoudre

Le meilleur ingrédient est celui qui convient à votre chip, à votre équipement et à votre objectif commercial. Avant de parler de grade ou de prix, utilisez ces quatre résultats pour définir ce que signifie une bonne performance sur votre ligne.

01

Couleur de friture régulière

Les sucres réducteurs des flocons influencent la couleur, mais la température et la durée de friture, l’épaisseur et l’humidité de pâte jouent également sur le brunissement. Comparez les fournisseurs avec les mêmes conditions et une plage couleur convenue.

02

Laminage et formage stables

Fissures, collage aux rouleaux, mauvais démoulage et variations d’épaisseur peuvent venir de l’hydratation, de la granulométrie, de l’amidon libre, du niveau total d’amidon, de l’énergie de mélange ou du repos. Il faut diagnostiquer le système, pas un seul chiffre du COA.

03

Croustillant avec casse maîtrisée

La chip doit casser de façon croustillante tout en résistant au refroidissement, à l’assaisonnement, au conditionnement et au transport. Évaluez la texture après refroidissement puis la casse après une manutention réaliste pour connaître le rendement utile.

04

Rendement et économie d’huile

Un prix matière plus bas peut être annulé par une prise d’huile plus forte, davantage de rejets foncés, une cadence réduite ou plus de casse. Comparez le coût par kilogramme de chips vendables et pas seulement le prix matière à la tonne.

Ce que chaque ingrédient de pomme de terre apporte à la formulation

Dans les chips reconstituées, les flocons fournissent généralement les principaux solides de pomme de terre déshydratée et le caractère pomme de terre. L’amidon natif ou modifié sert ensuite à ajuster liaison, résistance de la feuille, croustillant et comportement de procédé. Les granulés peuvent être testés pour une hydratation contrôlée ou un autre équilibre de texture, sans être considérés comme un remplacement 1:1 des flocons.

Flocons de pomme de terre

Apportent solides de pomme de terre, réhydratation rapide, saveur et corps. Très pertinents pour chips reconstituées, purée, boulangerie, snacks et préparations ; en friture, surveiller sucres réducteurs et couleur.

Voir le produit →

Amidon natif de pomme de terre

Point de départ pour systèmes chauffés nécessitant épaississement, gélification, liaison ou gestion de l’eau sans amidon modifié. Une gélatinisation suffisante est nécessaire.

Voir le produit →

Amidon modifié de pomme de terre

Pour les procédés demandant plus de tolérance que le natif face à chaleur, acidité, cisaillement, maintien ou congélation-décongélation. Le grade exact doit être validé.

Voir le produit →

Granulés de pomme de terre

Apportent des solides avec réhydratation plus contrôlée, moindre tendance au collant, masse volumique plus élevée et bonne manutention à sec. Très adaptés à la purée instantanée, restauration et mélanges secs.

Voir le produit →

Points de contrôle des flocons pour chips reconstituées

Ces références transforment les données des flocons en questions utiles sur une ligne de chips. Les limites finales doivent correspondre au grade exact, à la méthode d’essai, à la spécification signée et au COA du lot.

Point de contrôleRéférence / question actuellePourquoi l’acheteur doit le suivre
Sucres réducteursRéférence du grade friture sélectionné ≤1,5 %Un niveau plus élevé peut accentuer le brunissement; valider avec température, durée et épaisseur identiques.
HumiditéRéférence 6–8 %Influence le calcul des solides, l’ajout d’eau, le stockage et la régularité de pâte.
GranulométrieRéférence 20–40 meshInfluence dispersion, vitesse d’hydratation, finesse de pâte, surface et distribution des solides.
Densité apparenteEnviron 220–250 g/LInfluence stockage, trémie et dosage; explique aussi pourquoi flocons et granulés ne se comparent pas par volume visuel.
Amidon libre / viscositéSelon grade et procédéPeut agir sur collage, cohésion et libération des rouleaux; comparer les fournisseurs avec la même méthode.
Aspect / défautsConvenir d’un standard visuel et d’une méthodeLes défauts visibles sont particulièrement importants sur des chips claires ou peu assaisonnées.

Flocons de pomme de terre pour chips reconstituées

Maîtrisez la matière première en fonction de la pâte et de la performance de friture

Les acheteurs qui recherchent des flocons pour chips reconstituées ou des flocons à faible teneur en sucres réducteurs ont généralement besoin d’un grade stable depuis le prémélange sec jusqu’au laminage, au formage et à la friture. Le meilleur fournisseur n’est pas simplement celui qui annonce la valeur la plus basse de sucres réducteurs : la réponse globale du procédé doit convenir à votre ligne et à votre chip cible.

Pendant la qualification, gardez aussi constants que possible le dosage de flocons, le ratio d’amidon, l’ajout d’eau, la séquence de mélange, le repos, l’épaisseur de feuille, les réglages de découpe, la température d’huile et le temps de friture. Comparez ensuite aptitude au laminage, fissures de bord, démoulage, cloquage, couleur, prise d’huile, casse et adhérence de l’assaisonnement. Votre équipe relie ainsi les données de la TDS au produit réellement vendu.

Si la couleur de friture est critique, joignez à la demande de prix une référence de couleur ou un échantillon témoin. Une référence sélectionnée ≤1,5 % de sucres réducteurs peut être discutée pour certains grades destinés à la friture, mais la limite finale doit rester liée à la méthode convenue et au résultat sur ligne. L’amidon natif ou modifié de pomme de terre peut également être testé dans le système de pâte lorsque structure, croustillance ou tolérance procédé doivent être ajustées.

  • Sucres réducteurs et méthode convenue
  • Humidité et base matière sèche
  • Profil de particules et amidon libre
  • Laminage et démoulage
  • Couleur de friture et cloquage
  • Prise d’huile, casse et adhérence de l’assaisonnement
Comparaison de la couleur de friture de chips reconstituées avec des flocons de pomme de terre à faible teneur en sucres réducteurs

Six questions techniques avant d’homologuer un ingrédient de pomme de terre

Deux fournisseurs utilisant le même nom générique peuvent se comporter différemment en production. Ces facteurs permettent de relier l’essai au résultat industriel.

Hydratation & demande en eau

Mesurez mouillage, eau nécessaire et tenue de texture ; documentez température et énergie de mélange.

Texture & structure finale

Définissez le résultat sensoriel et fonctionnel attendu : croustillant, purée lisse, texture granuleuse, mâche, moelleux, liaison ou nappage.

Sucres réducteurs & couleur

En friture, évaluez sucres réducteurs avec humidité, température, durée, épaisseur et formulation.

Viscosité & stabilité

Pour les amidons, consignez méthode, pH, solides, sel, sucre, matière grasse, cisaillement, chaleur et gel/dégel.

Masse volumique, écoulement & dosage

Elle influence remplissage, stockage, trémie et dosage volumétrique, surtout entre flocons légers et granulés plus denses.

Régularité des lots & documents

Demandez contrôle de spécification, contenu du COA, traçabilité et gestion des résultats proches des limites.

Suivez le procédé du prémélange sec jusqu’à la chip emballée

Lorsqu’un essai échoue, identifiez la première étape où le problème devient visible. Cela permet de décider plus vite s’il faut ajuster matière première, formulation ou réglage de ligne sans modifier plusieurs variables en même temps.

01 · Prémélange sec

Vérifiez l’identité des ingrédients, la précision des pesées et l’homogénéité. Une ségrégation ou un dosage instable peut être confondu avec une variation de matière première.

02 · Hydratation et mélange

Fixez température de l’eau, rapport eau/solides, séquence, temps de mélange et repos. Notez les zones sèches, l’excès de collage et le moment où la pâte devient travaillable.

03 · Laminage

Notez libération des rouleaux, continuité de la feuille, stabilité d’épaisseur et fissures de bord. Cette étape est très sensible à l’hydratation et à l’équilibre des amidons.

04 · Découpe / formage

Observez démoulage, définition de forme, déformation, chutes et recyclage. Si le recyclage revient dans la pâte, notez son pourcentage car il modifie le système.

05 · Friture

Standardisez état de l’huile, température, charge et temps de séjour. Notez couleur, cloquage, déformation, comportement d’huile et faiblesse structurelle.

06 · Refroidissement, assaisonnement et emballage

Évaluez croustillant, casse, adhérence de l’assaisonnement et apparence après une manutention réaliste et calculez alors le rendement vendable.

Réalisez un essai contrôlé avant une commande en conteneur complet

Un échantillon est bien plus utile lorsque la méthode d’évaluation est définie avant l’ouverture du sac. Si possible, conservez un témoin de votre fournisseur actuel, testez les deux matières dans les mêmes conditions et consignez les différences de procédé et de qualité du produit fini.

Avant l’essai

Notez lot de l’échantillon, version de TDS, formulation, pesées, température d’eau, réglages équipement et critères d’acceptation. Décidez à l’avance quels résultats analytiques ou sensoriels conditionneront l’approbation.

Pendant l’essai

Maintenez les variables constantes et enregistrez mélange, réhydratation, comportement de pâte, stabilité, rendement, couleur, texture et éventuels arrêts. Si le résultat change, identifiez d’abord si la cause vient des flocons ou d’une autre variable du procédé.

Après l’essai

Comparez le candidat au témoin, résumez la fenêtre acceptable et décidez si un nouvel échantillon est nécessaire. En cas de réussite, utilisez les résultats pour confirmer grade, conditionnement, MOQ, délai et exigences de COA.

Personnalisez des caractéristiques mesurables, ainsi que le conditionnement et la marque de distributeur

Pour des projets industriels récurrents, une démarche OEM ou ODM peut aller au-delà du graphisme du sac. Lorsque la faisabilité technique, les matières premières, la stabilité de production, le MOQ et les méthodes d’essai le permettent, certains attributs des flocons peuvent être développés autour de l’objectif d’application du client.

Profil granulométrique

Des objectifs de granulométrie ou de profil de flocon peuvent être étudiés si le procédé permet une production commerciale stable. Le but est d’améliorer dispersion, hydratation ou comportement de pâte, pas seulement de changer un chiffre.

Orientation des sucres réducteurs

Les projets de snacks frits peuvent discuter de cibles de sucres réducteurs et de couleur pour les grades techniquement réalisables. L’acceptation finale doit relier méthode analytique et résultat de friture convenu, car la couleur dépend de plusieurs facteurs.

Réhydratation et comportement fonctionnel

Selon l’application, le développement peut porter sur absorption d’eau, vitesse de réhydratation, amidon libre, viscosité ou autre cible mesurable. Des essais d’échantillons sont nécessaires avant d’intégrer le critère à la spécification commerciale.

Conditionnement et programme de marque

Poids du sac, structure, étiquettes multilingues, logo client, marque de distributeur, code-barres ou QR, marquage transport, palettisation et chargement peuvent être discutés. Les maquettes et mentions réglementaires restent soumises à validation du client et aux règles du pays cible.

La qualification fournisseur doit relier les données de laboratoire à la régularité de production

Pour des flocons alimentaires en vrac, examinez ensemble la spécification, la documentation de sécurité alimentaire et le processus de libération des lots. Un logo de certification ou un résultat d’échantillon isolé ne prouve pas la constance à long terme ; le système qualité doit soutenir achats récurrents et traçabilité.

Fiche technique (TDS)

Utilisez la TDS en vigueur pour confirmer description, limites analytiques, conditionnement, stockage et paramètres propres au grade. En cas de différence avec une information du site, le document commercial approuvé doit prévaloir.

Certificat d’analyse du lot (COA)

Le COA doit indiquer les paramètres de libération convenus avec les méthodes convenues. Humidité, profil granulométrique, sucres réducteurs ou autres critères peuvent être exigés selon la spécification ; microbiologie et sécurité alimentaire suivent le plan qualité approuvé.

Traçabilité et identité du lot

Codification des sacs, enregistrements de production et contrôle de stock doivent permettre de retracer le lot depuis la libération jusqu’à l’expédition. Pour les commandes répétées, conservez votre propre témoin et vos résultats de procédé afin de comparer les lots.

Périmètre des certifications

Vérifiez nom du site, validité, périmètre et couverture produit des certificats au lieu de considérer les logos comme une preuve suffisante. Demandez les documents en vigueur exigés par votre qualification interne ou votre marché de destination.

Comment comparer les fournisseurs de flocons

Comparez la valeur réelle en production, la maîtrise de la réhydratation et l’adéquation de texture finale, pas seulement le prix par tonne.

Une offre moins chère peut devenir coûteuse si la matière modifie le besoin en eau, la vitesse de ligne, la casse, la prise d’huile, le rendement préparé ou l’acceptation client. Utilisez la même grille technique et commerciale pour chaque fournisseur afin que achats, qualité et production comparent les mêmes risques.

Pour un approvisionnement récurrent, conservez un échantillon approuvé ou un produit fini de référence et suivez les paramètres qui affectent réellement votre procédé. En cas de dérive, comparez données analytiques et enregistrements de production avant de modifier la spécification. Une relation fournisseur est plus solide lorsque les deux parties partagent les mêmes méthodes et critères d’acceptation. L’élargissement de l’intention B2B reste fondé sur l’identité réelle du fournisseur, la spécification, la constance des lots, les documents à jour et des conditions d’approvisionnement exécutables, et non sur les seuls termes comme fournisseur ou fabricant.

  • Échantillon adapté à l’application et TDS en vigueur
  • Méthodes convenues pour les paramètres critiques
  • COA par lot et exigences de traçabilité
  • Rendement, couleur, texture et conduite lors de l’essai ligne
  • Conditionnement, palettisation et plan de chargement
  • Délai, MOQ, Incoterm et coût rendu

Questions fréquentes des acheteurs de chips reconstituées

Pourquoi utiliser des flocons à faible teneur en sucres réducteurs ?

Les sucres réducteurs participent au brunissement en friture. Un niveau plus faible peut faciliter une couleur claire et régulière, mais la validation doit maintenir identiques température d’huile, durée, épaisseur et humidité de pâte.

≤1,5 % est-il une spécification universelle pour tous les flocons ?

Non. Il s’agit ici d’une référence pour un grade de friture sélectionné. La limite finale, la méthode et la base de résultat doivent être convenues pour le grade commercial et reliées à la performance en usine.

Les granulés peuvent-ils remplacer les flocons 1:1 ?

Pas automatiquement. La forme, la densité apparente, l’hydratation et l’amidon libre sont différents. Si vous les testez, convertissez la formule au poids et évaluez toute la pâte et la chip finie.

Pourquoi la pâte colle-t-elle aux rouleaux ?

Ajout d’eau, vitesse d’hydratation, amidon libre, proportion d’amidon, granulométrie, énergie de mélange, repos et température peuvent tous intervenir. Un essai contrôlé permet d’identifier la cause dominante.

Faut-il utiliser de l’amidon natif ou modifié de pomme de terre ?

L’amidon natif peut être un bon point de départ si le chauffage normal donne la structure requise. L’amidon modifié est à considérer lorsqu’une texture ou une tolérance de procédé plus spécifique est nécessaire. La formule réelle doit décider.

Que faut-il verrouiller après un essai réussi ?

Le grade exact de flocons, la TDS, les méthodes critiques, la spécification signée, les paramètres du COA, le conditionnement, l’étiquette, le MOQ, le délai et les conditions commerciales, avec conservation du rapport et de l’échantillon approuvé.

Devis · Échantillons · TDS · COA

Construisez la spécification des flocons autour de votre vraie ligne de chips

Indiquez format, formule, épaisseur, conditions de friture, couleur et texture cibles, volume annuel et destination. Nous pouvons vous aider à présélectionner les Flocons de Pomme de Terre et le système d’Amidon Natif ou Modifié de Pomme de Terre pour un essai contrôlé.